台中工廠遷移復工怎麼排?機台編號、庫存分區與測試清單
台中工廠遷移若只以搬完為終點,機台到位後仍可能因電力、治具、物料與測試缺一而停工。本文整理停機盤點、設備編號、拆裝責任、庫存分區、到場順序與復工驗收。
台中工廠遷移復工怎麼排?機台編號、庫存分區與測試清單
工廠遷移不是把設備從舊址放到新址就完成。機台即使外觀看起來已定位,若電力、氣源、治具、原料、校正或安全檢查沒有同步,產線仍然不能復工。規劃台中工廠遷移時,應先由生產、設備、職安、資訊與搬運團隊共同定義「哪一條線何時能試車」,再倒推停機、拆卸、裝車和到位順序。
先列停機清單,確認誰有權關閉與拆卸
每台設備記錄名稱、資產編號、尺寸重量、重心或吊點資料、能源來源、固定方式、周邊管線與原廠限制。由企業指定有資格的人員執行停機、斷電、洩壓、排空、上鎖掛牌及確認無殘留能量;搬運人員不應在資訊不完整時自行拆線或試機。
涉及化學品、氣體、高溫、壓力、輻射、污染物或其他特殊風險的設備,須依相關法規、製造商與專業人員要求另行規劃。一般搬家服務不能取代專業拆裝、清運或危險物處理。
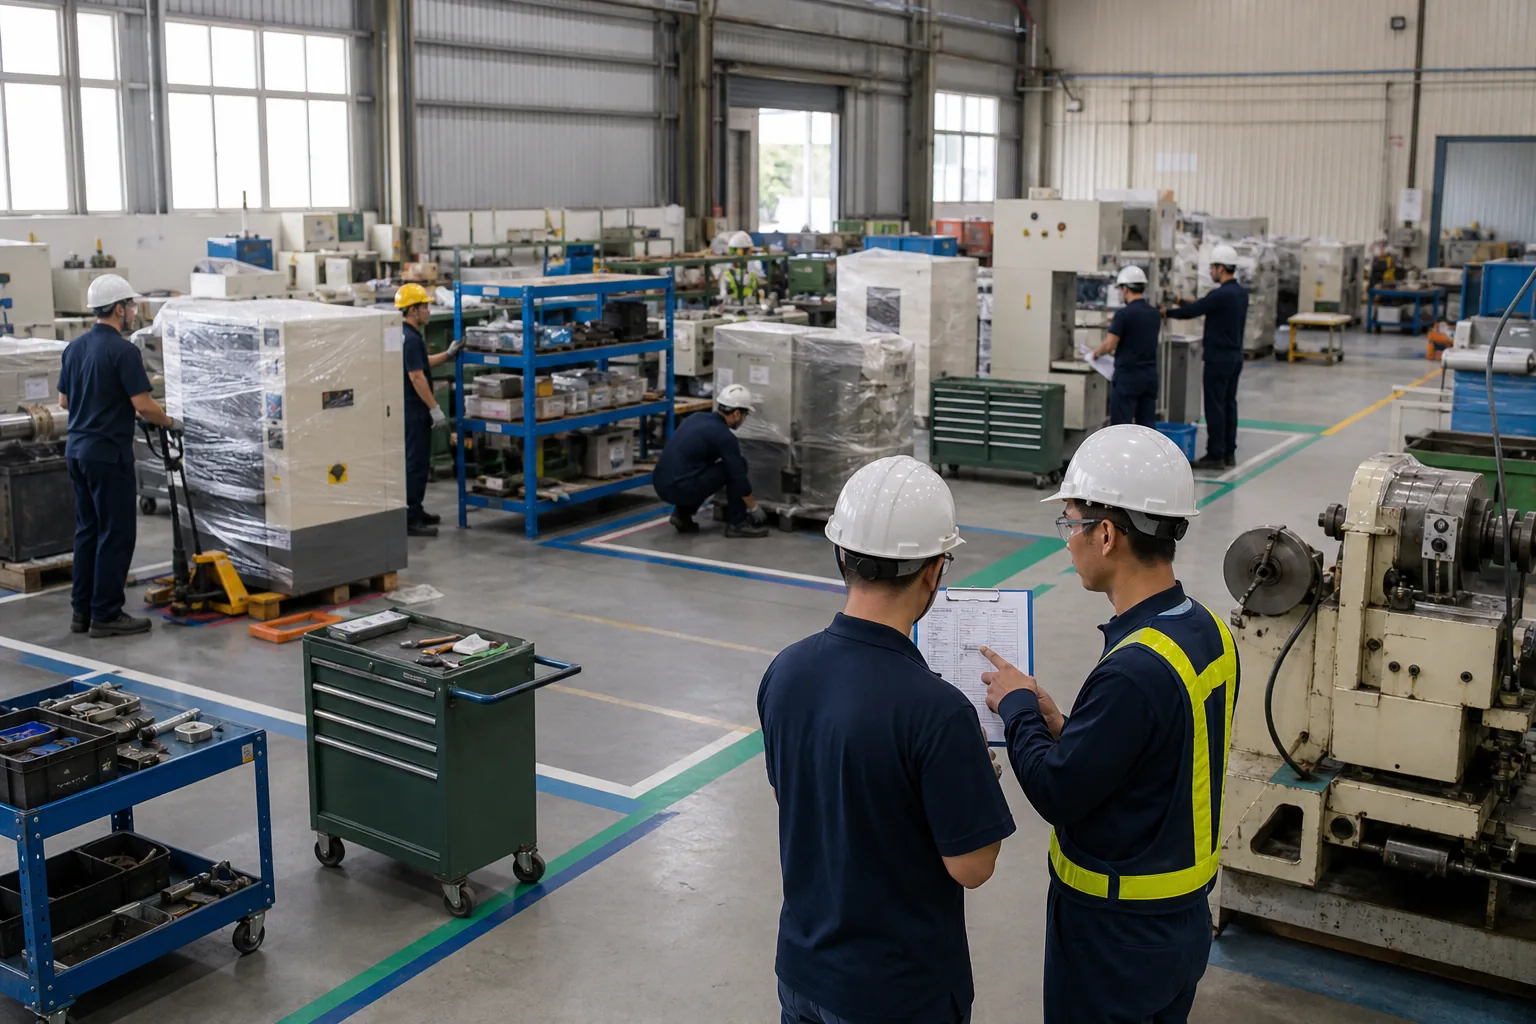
編號要把主機、附件、治具和線路綁成同一組
設備編號不要只貼在主機。控制箱、腳座、護罩、治具、專用工具、線材、說明書與備品都用同一組代碼,並標示目的區位與件數,例如「L2-M05-附件2/6」。拆卸前拍攝全景、銘牌、接線與既有外觀,照片檔名對應編號。
標籤位置應避開精密面、滑軌、散熱與會接觸油污的區域。不能黏貼的零件改用掛牌或密封袋。拆下的螺栓與小件分袋,不把不同設備的零件混進一個無標示工具箱。
庫存按復工批次分,不只按品名分
原料、半成品、成品、包材、不良品與待驗品先依公司制度盤點,再決定哪些隨第一條復工線到場。批號、效期、儲存溫濕度、防靜電、潔淨或堆放限制需要保留;搬遷不能中斷必要的追溯紀錄。
第一批只帶試車與首批生產真正需要的量,並連同量具、治具、檢驗表和標準樣一起到位。大量庫存可在安全空間與貨架完成後再分批進場,避免新廠一開始就被棧板堵住。
新址先具備安裝條件,設備才安排出發
確認地坪承載、門寬高度、轉彎半徑、卸貨區、吊裝路徑、電力氣源、通風、消防與設備基礎。搬運前由相關專業人員確認新址條件符合設備需求,不要讓車已到門口才發現配電未完或入口被施工材料占用。
重物是否需要吊車、堆高機或其他機具,要依設備資料和現場勘查安排。可先參考台中搬家吊車與人工搬運怎麼判斷,但工廠設備仍須依個案由合適專業人員規劃,不能套用住宅家具經驗。
裝車順序由「到場後先做什麼」決定
新址先需要的基礎、定位工具、配電附件與第一條產線設備,應安排成可依序卸貨的批次。最後裝車通常最先卸貨,但仍要配合車輛載重、固定和安全,不為了時間表破壞運輸配置。
每一車建立裝載清單,舊址交接、運送與新址簽收都有負責人。箱件或設備外觀異常時,先拍攝編號、車次與現況,保留包裝和固定材料,再依約定處理。
復工驗收分成到位、安裝、試車與首件
到位只確認數量、位置與外觀;安裝由負責單位確認固定、接線、護罩和安全裝置;試車依製造商及企業程序進行;最後用首件或標準樣檢查品質。未完成前不要因為趕工跳過防護、校正或安全測試。
資訊系統、條碼、標籤機、品管設備和備份也要列入復工清單。工廠搬遷的停工安排可搭配機台搬運與停機時間怎麼估一起整理。
一張復工表只回答四個問題
每條產線列出:誰確認安裝完成、誰批准試車、需要哪些物料治具、什麼結果才算可生產。異常則寫負責人、隔離方式和下一個判斷時間,不用在群組裡用「應該好了」代替驗收。
志連精緻搬家提供台中搬遷相關服務。工廠遷移請先提供設備清冊、新舊址動線、樓層與裝卸條件、預定停機復工時段,以及需要的專業拆裝或機具;實際承作範圍、人力、設備、保險與責任界線,以現場勘查和書面約定為準。